
咨询电话:
13403113688
活性碳酸钙晶须做增强母料,为什么挤出造粒打滑、下料不稳定?怎么解决?
文章来源:https://www.mcyunmu.com 发布时间:2026-08-07 浏览次数:5
 一、概念
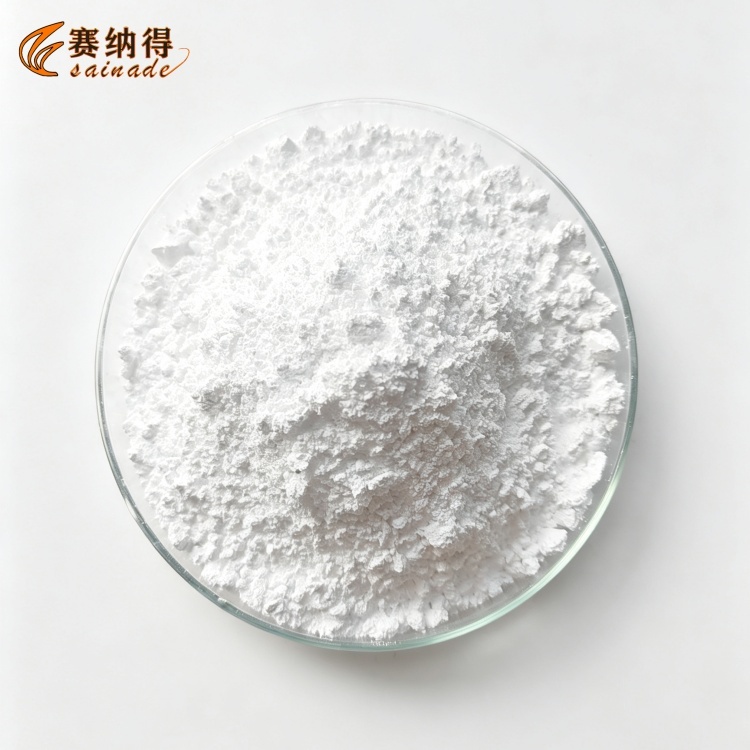
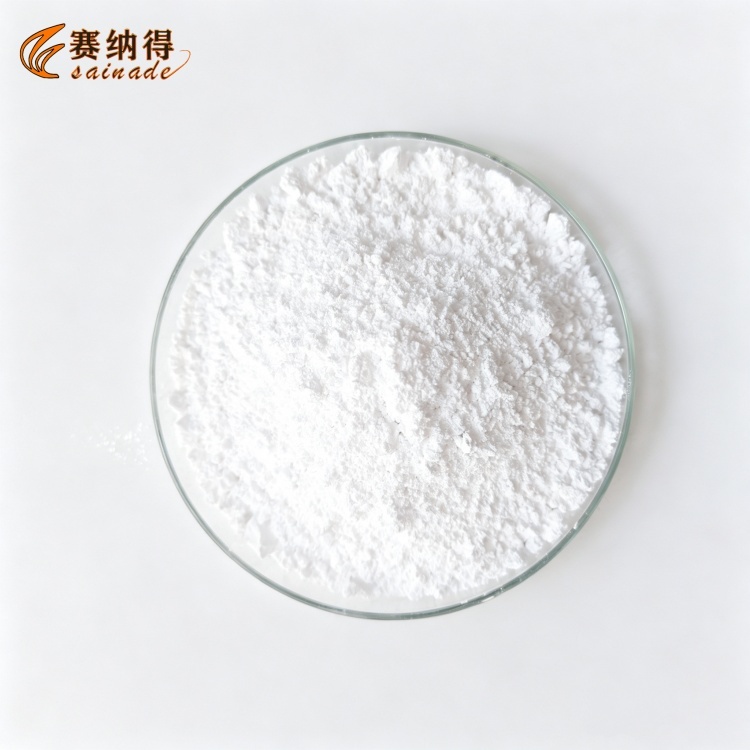
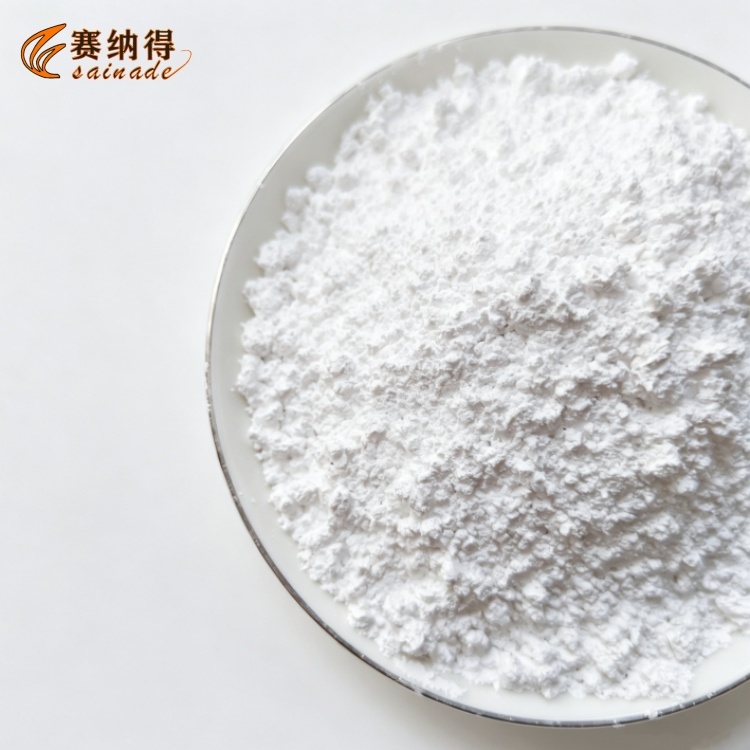
碳酸钙晶须是继纳米碳酸钙之后的一种新型无机功能材料,属于人工合成的单晶短纤维。化学式为CaCO₃,主要晶型为文石型(aragonite),宏观上呈白色蓬松粉末状,显微镜下为针状或纤维状单晶体。
与普通粒状碳酸钙(方解石型)不同,晶须具有一维纤维状形貌,内部几乎没有位错、晶界等晶体缺陷,力学性能接近完整单晶,因此具备显著的增强增韧效果
二、活性碳酸钙晶须做增强母料时出现挤出造粒打滑、下料不稳定,是这类高填充体系比较典型的加工问题。原因通常不是单一的,而是粉体特性、配方设计和工艺条件多重因素叠加的结果。下面从几个关键维度帮你分析:
核心原因分析
晶须形貌带来的固有问题
对润滑剂/增塑剂的吸附能力更强,配方中原本适量的润滑剂可能被大量"吃掉",导致实际起润滑作用的量不足,熔体与螺杆/机筒之间摩擦力异常,表现为打滑。
颗粒间易架桥、团聚,长棒状粒子相互缠绕搭接,在料斗和喂料段形成"鼠洞"或"架桥",物料无法稳定下落,造成下料忽多忽少。
表面活化处理不到位
包覆剂用量不足,粉体亲油性差,与载体树脂相容性低,混料时粒粉分离严重,喂入挤出机后填料和树脂比例波动大,直接导致下料不稳。
包覆不均匀,部分晶须表面仍是亲水的,容易吸潮团聚,进一步加剧架桥和下料波动。
活化度不够,粉体表面能偏高,颗粒间静电吸附强,容易粘壁、结块。
粉体吸潮
粉体流动性急剧下降,在料斗中架桥、搭拱,下料不畅;
进入挤出机后水分汽化,造成熔体中困气,料条发泡、断条,进一步加剧出料不稳。
配方与工艺匹配问题
填充比例过高:碳酸钙粉体填充过量会导致体系黏度大幅增加、难以塑化,螺杆输送效率下降,表现为打滑和挤出速度降低。
润滑体系不匹配:晶须比表面积大,需要比粒状碳酸钙更多的润滑剂。如果沿用普通重钙的润滑剂配方,必然润滑不足。
混料工艺不当:高混时如果物料仍保持粒粉分离状态就放料,往双螺杆加料时粒粉会再次分离,造成喂料段填料/树脂比例波动。
螺杆构型不合适:高填料体系需要足够的输送能力和分散混合段,长径比过短混炼不充分,螺杆"抓不住料"就会打滑。
三、解决措施
控制填充份数,母料填充建议 30‑45%,不建议追求更高填充。
牌号选型,选用长径比 20‑28 的活性碳酸钙晶须,避开超高长径比规格。
把控活化质量,减少游离硬脂酸;环氧体系母料改用硅烷改性晶须。
粉体复配,搭配部分重钙协同,降低整体吸油值,改善粉体流动。
严格防潮,粉体密封储存,受潮物料提前烘干处理。
设备调整,改用强制喂料,不要靠自重下料;喂料段螺杆剪切不宜过高,避免打碎晶须。
适当调整内外润滑剂配比,不要过量添加外滑,防止加剧螺杆打滑。
四、优势
增强增韧效果显著:添加到塑料、橡胶中可有效提高弯曲强度、拉伸强度、冲击韧性和弹性模量。研究表明,改性碳酸钙晶须可使环氧树脂的拉伸强度提高40%49%,弯曲强度提高53%55%,无缺口冲击强度提高66%71%。
替代高价值材料:可替代玻璃纤维、石棉、芳纶纤维、钢纤维等高成本材料,大幅降低配方成本。
改善制品表面质量:相比玻璃纤维,对制品表面光滑度影响更小,可用于精密塑料制品。
降低收缩率:填充后能有效降低产品的成型收缩率,提高尺寸稳定性。
绿色环保:产品本身及生产工艺均绿色环保,可用于可降解塑料的增强,不会造成二次污染。